
DER
LASER
ZUSCHNITT
Mit über 35 Jahren Erfahrung am Lasersektor wissen wir, dass nicht nur die Maschine sondern auch Konstrukteure über Preis & Qualität entscheiden.

In diesem Beitrag erklären wir die wichtigsten Grundlagen des Laserschneidens, zeigen typische Konstruktionsfehler auf und geben praktische Tipps für die wirtschaftliche Konstruktion der Bauteile sowie die fertigungsgerechte Auslegung der CAD-Dateien.
1. Einführung
1.1. Was passiert beim Laserschneiden?
Laserschneiden gehört heute zu den wichtigste Verfahren in der Blech-bearbeitung. Moderne Anlagen können Werkstoffe aller Art schnell, präzise und wirtschaftlich bearbeiten – vom Prototypen bis zur Serie. Doch auch die modernste Laserschneidanlage kann eine ungünstige Konstruktion nicht vollständig kompensieren. Schon kleine Details in der CAD-Datei können darüber entscheiden, ob ein Bauteil problemlos gefertigt werden kann, ob zusätzliche Fertigungsschritte bzw. Nacharbeiten notwendig werden oder sich der Teilepreis unnötig erhöht.
Ein einfacher Prozess: Beim Laserschneiden wird das Material durch einen gebündelten Laserstrahl lokal so stark erhitzt, dass es im Schnittbereich schmilzt bzw. teilweise verdampft. Mittels eines Prozessgases wird das aufgeschmolzene Material aus der Schnittfuge ausgeblasen. Über die Antriebe der X- und Y-Achse wird der Laserkopf entlang der programmierten Schnittkontur geführt, wodurch Schritt für Schritt der fertige Zuschnitt entsteht.
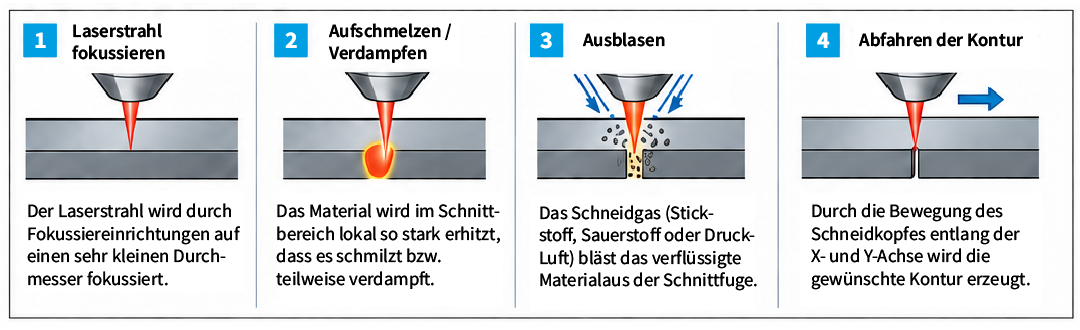
Das Fertigungsverfahren bietet eine hohe Schnittgeschwindigkeit bei sehr guter Wiederholgenauigkeit und lässt sich dank moderner Software, Sensorik und computergesteuerter Materialzuführung effizient automatisieren. Der größte Vorteil ist jedoch, dass komplexe Konturen ohne spezielle Werkzeuge hergestellt werden können und verschiedenste Teile durch sogenanntes Nesting auf einer Blechtafel verschachtelt werden können.
1.2. Welche Materialien eignen sich?
Grundsätzlich eignet sich das Laserschneiden für zahlreiche Werkstoffe – auch nichtmetallische Werkstoffe können prinzipiell bearbeitet werden. Bei blechexpress.at liegt der Schwerpunkt auf den folgenden Werkstoffgruppen:
Un- und niedriglegierte Baustähle
Wie beispielsweise DC01, S235, S355 in verschiedenen Oberflächen-ausführungen. Baustähle sind vergleichsweise kostengünstig und lassen sich sehr gut laserschneiden. Je nach genauer Werkstoffspezifikation und Blechstärke kommen verschiedene Prozessgase zum Einsatz – Stickstoff, Sauerstoff, ein Gasgemisch aus beiden oder einfache Druckluft – welche unterschiedliche Schnittgeschwindigkeiten und unterschiedliche Eigen-schaften der Schnittkante zur Folge haben.
Hochlegierte Edelstähle
Bleche aus den gängigsten hochlegierten Edelstählen wie X5CrNi18-10 (1.4301), X2CrNiMo17-12-2 (1.4404) und X6CrNiMoTi17-12-2 (1.4571) werden je nach Materialstärke und Anforderung in unterschiedlichen Walzverfahren hergestellt, was verschiedene Oberflächenbeschaffenheiten zur Folge hat. Diese Materialien werden häufig eingesetzt, wenn hohe Korrosionsbeständig-keit erforderlich ist, besondere hygienische Anforderungen bestehen oder eine hochwertige Optik gefragt ist.
Aluminiumlegierungen
Insbesondere AlMg3 (EN AW-5754) in den Härtegraden H111 bzw. H22. Aluminium ist leicht, korrosionsbeständig und lässt sich gut bearbeiten. Aufgrund seiner Materialeigenschaften stellt es beim Laserschneiden allerdings andere Anforderungen an den Prozess als Stähle. Wichtig ist, dass der Gewichtsvorteil von Aluminiumwerkstoffen gegenüber Stählen aufgrund geringerer Festigkeitswerte nicht ohne konstruktive Anpassungen genutzt werden kann.
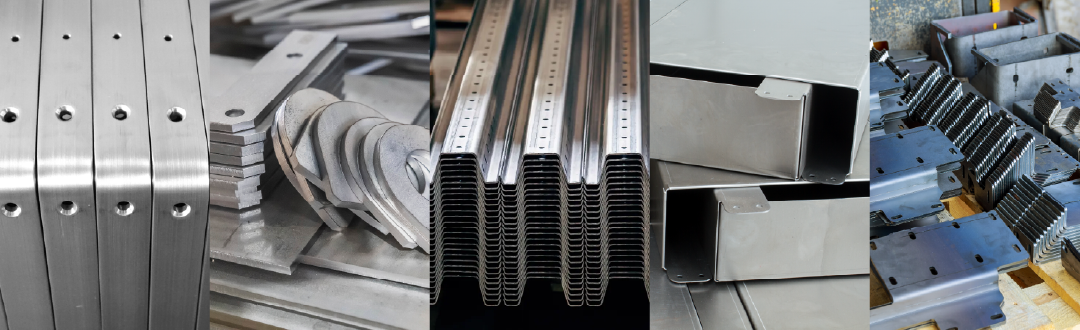
Grundsätzlich gilt: Nicht jeder Werkstoff ist in jeder Dicke und Ausführung gleichermaßen wirtschaftlich. Für eine optimale Konstruktion sollten deshalb alle Einflussfaktoren der Materialauswahl bereits in der Entwicklung der jeweiligen Komponenten berücksichtigt werden.
1.3. Die wichtigsten Einflussgrößen
Ob ein Blechteil problemlos und wirtschaftlich gefertigt werden kann, hängt von mehreren Faktoren ab. Besonders wichtig sind dabei die folgenden:
Werkstoff und Blechdicke gehören zu den grundlegenden Einflussgrößen beim Laserschneiden. Sie bestimmen maßgeblich, mit welchen Prozess-parametern gearbeitet werden kann und welches Schneidgas die Anlage verwendet. Unterschiedliche Werkstoffe reagieren aufgrund ihrer thermischen und optischen Eigenschaften unterschiedlich auf den Laser-strahl. Auch innerhalb einer Werkstoffgruppe können unterschiedliche Legierungen oder Oberflächenzustände Einfluss auf das Schnittergebnis haben. Materialwahl und -stärke beeinflussen unter anderem die erforderliche Laserleistung, die Schnittgeschwindigkeit, die Wahl des Prozessgases sowie des Gasdrucks und sind maßgeblich dafür entscheidend, welche Geometrien und Schnittqualitäten überhaupt realisierbar sind. Mit zunehmender Blech-dicke muss auch der Abstand der einzelnen Teile bei der Tafelbelegung erhöht werden, wodurch sich die Wahl der Materialstärke direkt auf den Materialverbrauch und damit den Teilepreis auswirkt. Sie sollte daher nicht einfach möglichst groß gewählt werden, sondern sich an den tatsächlichen Anforderungen des Bauteils orientieren.
Konstruktionstipp: Werkstoff und Blechdicke möglichst früh festlegen und bei der Gestaltung der Geometrie berücksichtigen. Eine Konstruktion, die für einen bestimmten Werkstoff mit bestimmter Dicke optimiert wurde, lässt sich nicht immer ohne Anpassung auf eine andere Materialkombination übertragen.
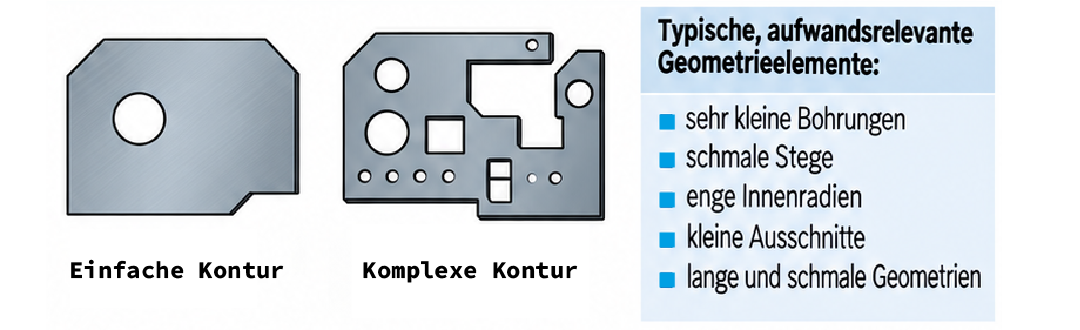
Die Geometrie des Bauteils bestimmt, wie der Laser die Blechtafel bearbeiten muss. Einfache Konturen lassen sich in der Regel sehr effizient schneiden. Mit zunehmender Komplexität steigt dagegen häufig auch der Fertigungsaufwand. Besonders relevant sind hierfür sehr kleine Bohrungen, schmale Stege, enge Innenradien, kleine Ausschnitte sowie lange & schmale Geometrien. Problematisch ist dabei nicht unbedingt die Komplexität an sich, entscheidend ist vielmehr, wie klein, filigran oder wärmekritisch einzelne Bereiche der Geometrie sind. Die Aussengeometrie des Bauteils beeinflusst außerdem die Materialausnutzung, da Teile mit ungünstigen Außenkonturen beim Verschachteln mehr Restmaterial verursachen können.
Konstruktionstipp: Komplexe Geometrien sind beim Laserschneiden grundsätzlich kein Problem, sie sollten aber einen technischen oder funktionalen Zweck erfüllen. Wo eine einfacher Geometrie dieselbe Funktion erfüllt, ist diese häufig die wirtschaftlichere Lösung.
Die Anzahl der einzelnen Konturen eines Bauteils spielt ebenfalls eine wichtige Rolle, da das Einstechen in das Material – also das Erzeugen eines Sttartpunkts für den Laserstrahl vor Beginn des eigentlichen Schnittes – zusätzliche Zeit benötigt und eine lokale Wärmeeinbringung verursacht. Viele einzelne Konturen führen deshalb zu mehr Einstichen, längerer Bearbeitungs-zeit, zusätzlicher Wärmeeinbringung und letztlich zu höheren Fertigungs-kosten. Die Anzahl der Einstiche ist dabei nicht zwingend exakt identisch mit der Anzahl der Konturen, da die konkrete Schnittstrategie bzw. Schneid-reihenfolge durch die Fertigungsprogrammierung bestimmt wird und durch zusätzliche Stege, Abfallschnitte oder Microjoints mehr Einstiche im Bauteil nötig sein können.
Konstruktionstipp: Viele Einzelkonturen sind nicht grundsätzlich schlecht, wenn sie technisch erforderlich sind. Sind sie jedoch nur aus gestalterischen Gründen vorhanden oder technisch nicht notwendig, lohnt sich eine Vereinfachung der Geometrie.
Toleranzen können darüber entscheiden, ob die Funktion des Bauteils an seinem Bestimmungsort gegeben – oder ob die Fertigung des Bauteils unnötig kompliziert und teuer ist. Laserschneiden ermöglicht eine hohe Maß- und Wiederholgenauigkeit, was allerdings nicht bedeutet, dass jedes Maß eines Bauteils beliebig eng toleriert werden sollte. Je enger eine geforderte Toleranz ist, desto größer wird die Bedeutung von Werkstoff und Blechdicke, Maschinenzustand, Temperatur, Schnittstrategie sowie Mess- und Prüf-verfahren. Sind die Anforderungen besonders eng, kann außerdem eine zusätzliche mechanische Bearbeitung des Bauteils erforderlich werden. Deshalb sollte immer zwischen funktional notwendigen und unnötig engen Toleranzen unterschieden werden. Eine Bohrung, welche lediglich als Durchgangsbohrung für eine Schraube dient, benötigt beispielsweise eine andere Genauigkeit als eine Bohrung, in der eine Welle mit definierter Passung sitzt.
Konstruktionstipp: Definieren Sie Toleranzen immer aus der Funktion heraus nach dem Grundsatz: So grob wie möglich, so fein wie nötig. Dies verhindert unnötige Fertigungs- und Prüfaufwände und trägt zu einer wirtschaftlicheren Konstruktion bei.
Blechteil bereits konstruiert? Jetzt hochladen & kalkulieren!
2. Typische Probleme
Eine CAD-Datei kann auf dem Bildschirm perfekt aussehen und trotzdem in der Fertigung Probleme verursachen. Besonders kleine Bohrungen, schmale Stege, ungünstige Konturen oder eine hohe Wärmebelastung können die Schnittqualität und Maßhaltigkeit drastisch beeinflussen.
2.1. Zu kleine Bohrungen
Kleine Bohrungen gehören zu den häufigsten kritischen Geometrien beim Laserschneiden. Je kleiner der Lochdurch-messer im Verhältnis zur Blechdicke wird, desto anspruchsvoller wird es, eine saubere und möglichst runde Öffnung zu erzeugen. Folgen eines zu klein gewählten Bohrungsdurch-messers sind meist eine schnlechtere Schnittqualität, stärkere Gratbildung, Konizität der Bohrung, Abweichung von der idealen Kreisform sowie lokal erhöhte Wärmebelastung. Als grobe Orientierung galt lange, dass der minimal mögliche Bohrungsdurchmesser der Blechstärke entspricht, diese Faustregel ist allerdings veraltet. Abhängig von Werkstoff, Blechdicke, Anlage und Prozessparametern können an modernen Laserschneidanlagen auch wesentlich kleinere Öffnungen gefertigt werden – dennoch gilt, dass eine Bohrung nicht unnötig klein konstruiert werden sollte, wenn diese nicht funktional notwendig ist. Ein etwas größerer Durchmesser kann die Fertigung vereinfachen und die Schnittqualität verbessern. Wird hingegen eine definierte Passung oder eine besonders genaue Bohrung benötigt, sollte bereits bei der Konstruktion geprüft werden, ob nach dem Laserschneiden eine mechanische Bearbeitung des Bauteiles sinnvoll ist.
2.2. Wärmeeinbringung und Verzug
Durch das Laserschneiden wird dem Werkstoff lokal sehr viel Energie zugeführt. Zwar ist die Wärmeeinflusszone bedingt durch die vergleichsweise hohe Schnittgeschwindigkeit klein, dennoch kann die Wärmeeinbringung zu Spannungen und Verformungen führen. Besonders kritisch sind hierbei lange & schmale Bauteile, viele dicht beieinanderliegende Schnitte und filigrane Geometrien. Das Risiko von Verzug und Spannungen lässt sich einerseits durch eine sinnvolle Schnittstrategie bzw. Schneidreihenfolge reduzieren, jedoch sollte wo immer es möglich ist bereits bei der Konstruktion auf kritische Konturen und Geometrien verzichtet werden. Unnötig filigrane Strukturen sollten vermieden und Ausschnitte möglichst sinnvoll über das Bauteil verteilt werden. Die konkrete Schnittreihenfolge wird normalerweise durch die Fertigungsprogrammierung bestimmt und sollte nicht allein aus der CAD-Konstruktion heraus vorgegeben werden.
2.3. Ungünstige Konturen & Ecken
Sehr kleine Innenradien, komplexe Konturwechsel und kipp-gefährliche Innenkonturen können den Schneidprozess erschweren. Grundsätzlich ist es für den Prozess nicht erforderlich, dass Innenkanten mit einem Radius versehen werden. Werden allerdings ohnehin Radien konstruiert (beispielsweise um der Kerbwirkung entgegenzuwirken), so empfiehlt es sich, diese nicht unnötig klein zu gestalten. Besonders bei dickeren Blechen kann eine etwas größere Rundung technisch gleichwertig wirken, jedoch beim Laserzuschnitt wesentlich effizienter herzustellen sein. Auch die generelle Größe der Innenkontur(en) wirkt sich auf die Prozesssicherheit aus, da die Innenausschnitte möglicherweise Kippen und so beim Überfahren Kollisionen mit dem Laserkopf verursachen können. Kippgefährliche Konturen werden bei der Fertigungsprogrammierung mit einem Microsteg versehen, welcher auch nach der Entnahme der Kontur minimal Sicht- und Spürbar bleibt. In der Konstruktion sollte daher bedacht werden, ob Konturen größer (also weniger Kippgefährlich) oder kleiner (sodass diese durch den Schneidrost fallen) gestaltet werden können, ob und an welchen Flächen Microstege gesetzt werden dürfen oder ob die Rückstände anschließend mechanisch entfernt werden müssen.
3. Fertigungsgerecht konstruieren
Viele typische Fertigungsprobleme lassen sich bereits im CAD-System vermeiden. Fertigungsgerechte Konstruktion bedeutet dabei nicht, die Möglichkeiten des Lasers unnötig einzuschränken, sondern die Geometrie so zu gestalten, dass sie zuverlässig, reproduzierbar und mit möglichst wenig Nacharbeit gefertigt werden kann.
3.1. CAD-Dateien richtig vorbereiten
Die beste Konstruktion kann durch eine fehlerhafte Fertigungsdatei unnötig kompliziert werden. Unterschieden werden sollte unbedingt zwischen einer Fertigungszeichnung, welche alle Informationen für die Herstellung des Bauteils enthält (u.A. den Schriftkopf, Bemaßungen, Toleranzen etc.) und einer Schnittdatei für das Laserschneiden. Für 2D-Laserschneidteile sollte die Datei eine eindeutige und saubere Geometrie enthalten, welche in Originalgröße (also im Maßstab 1:1) erstellt sein, keine offenen Konturen oder doppelte Linien aufweisen, keine Hilfsgeometrien oder Bemaßungen enthalten und im richtigen Dateiformat erstellt sein sollte. Die gängisten Dateiformate sind hierbei .dxf und .dwg für 2D-Dateien sowie .stp für 3D-Dateien.
Praxistipp: Öffnen Sie die exportierte Datei vor dem Upload noch einmal und kontrollieren Sie diese unabhängig von Ihrem ursprünglichen Modell. So lassen sich viele Exportfehler frühzeitig erkennen.
3.2. Abstände und Stegbreiten berücksichtigen
Zwischen Bohrungen, Ausschnitten und der Außenkontur sollte ausreichend Material bleiben, da zu geringe Abstände die Wärmeableitung verschlechtern, zu Verformungen führen, die Stabilität des Bauteils reduzieren und die Schnittqualität beeinträchtigen können. Wie viel Material an welcher Stelle stehen bleiben sollte kann nicht pauschal beantwortet werden, weshalb bei der Konstruktion das Verhältnis von Geometrie, Material und Blechdicke betrachtet werden sollte. Bei kritischen Geometrien oder Unsicherheiten ist eine Abstimmung mit dem Fertiger auf jeden Fall sinnvoll.
3.3. Nachfolgende Fertigungsschritte bedenken
Der Laserzuschnitt ist häufig nur der erste Schritt in der Herstellung eines Blechteils. Schon bei der Konstruktion sollte daher berücksichtigt werden, ob das Teil anschließend gebogen, Gewinde eingebracht, Bohrungen nachbearbeitet, geschweißt, beschichtet oder entgratet wird. Das Bauteil sollte nicht nur für den Laser, sondern für den gesamten Fertigungsprozess konstruiert werden: Stören Anschnitte bzw. Microsteg-Rückstände an den Anschlagflächen für die Biegebearbeitung? Sind Bohrungen für die Gewindefertigung jederzeit zugänglich oder muss eine bestimmte Fertigungsreihenfolge unbedingt eingehalten werden? Gibt es Montageflächen oder Passungen?
4. Wirtschaftlich konstruieren
Ein technisch funktionierendes Bauteil ist nicht automatisch ein wirtschaftlich gefertigtes Bauteil. Beim Laserschneiden entstehen Kosten nicht nur durch das Material, auch Schnittlänge, Einstiche, Bearbeitungszeit, Nesting und nachfolgende Arbeitsschritte beeinflussen den Teilepreis – schnon kleine Änderungen an der Konstruktion können deshalb einen Unterschied machen.
4.1. Konturen kosten Geld
Jede Kontur muss geschnitten werden. Ein Bauteil mit zahlreichen kleinen Bohrungen kann deshalb deutlich aufwendiger – und teurer – sein als ein geometrisch ähnliches Teil mit wenigen großen Öffnungen. Wenn eine Öffnung, Nut oder Aussparung keinen technischen Mehrwert bietet, kann ihre Entfernung das Bauteil einfacher und wirtschaftlicher machen. Zudem entfällt bei jeder weggelassenen Kontur eine zusätzliche Wärmeeinbringung in das Bauteil.
4.2. Einstiche – kleine Punkte, großer Einfluss
Der Laser muss bei einer geschlossenen Kontur zunächst in das Material eintreten. Dieser Vorgang wird als Einstich bezeichnet und jeder Einstich benötigt Zeit. Je mehr separate Konturen ein Bauteil besitzt, desto mehr Einstiche sind erforderlich. Besonders bei vielen kleinen Bohrungen kann sich die Summe dieser kleinen Prozessschritte bemerkbar machen. Weniger (unnötige) Einzelkonturen bedeuten deshalb weniger Einstiche, weniger Einstiche bedeuten weniger Bearbeitungszeit und weniger Bearbeitungszeit bedeutet weniger Kosten. Die genaue Anordnung und Ausführung der Einstiche wird durch die Fertigungsprogrammierung bestimmt, in der Konstruktion kann aber durch eine einfache und sinnvolle Geometrie die Grundlage für einen effizienten Prozess geschaffen werden.
4.3. Materialwahl & Materialausnutzung
Dass der Grundpreis für hochlegierte Edelstähle höher ist als für un- oder niedriglegierte Baustähle ist, ist in der Konstruktion meist bekannt. Das größte Einsparungspotenzial hinsichtlich der Materialkosten liegt daher in der für den Anwendungsfall richtigen Wahl des Grundwerkstoffes sowie der Blechdicke. Die Material- und Blechdickenwahl beeinflusst zudem das Gewicht, die Steifigkeit, die Biegbarkeit sowie die Schweißbarkeit und hat wesentlichen Einfluss auf die Schnittzeit der Bauteile, welche wiederum die Teilekosten maßgeblich beeinflusst. Grundsätzlich ist es ratsam, die Materialstärke rechnerisch gemäß der Belastungsansprüche zu ermitteln und nicht dicker als nötig zu wählen. Ein dünneres Blech mit zusätzlichen Verstärkungen, zum Beispiel durch sinnvoll gesetzte Kantungen, kann gegenüber größerer Blechstärke die wirtschaftlich sinnvollere Lösung darstellen.
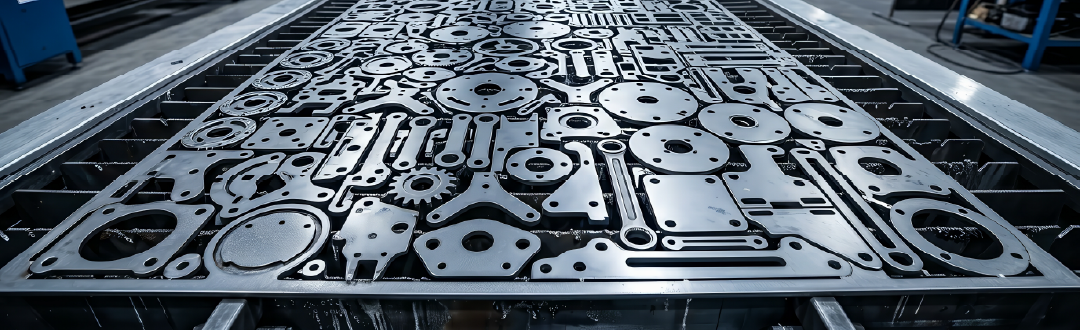
Zudem entscheidet der Formfaktor bzw. die Konturen des Bauteiles sowie die Blechstärke darüber, wie effizient die Bauteile auf der Blechtafel angeordnet werden können um möglichst viel der verfügbaren Blechfläche zu nutzen und den Verschnitt zu reduzieren. Interessant ist dabei, dass auch Einzelteile von einer guten Verschachtelung profitieren können, wenn sie gemeinsam mit anderen Aufträgen auf einer Blechtafel gefertigt werden können. Genau davon profitieren Sie bei blechexpress.at, wenn Sie sich für die Eco-Produktion entscheiden.
4.4. Nachbearbeitung vermeiden
Jeder zusätzliche Bearbeitungsschritt wie beispielsweise Entgraten, Bohren, Richten oder etwaige mechanische Nachbearbeitung kostet Zeit und damit Geld. Natürlich lassen sich diese Arbeitsschritte nicht immer vermeiden, jedoch sollte bereits in der Konstruktionsphase entschieden werden, welche Nachbearbeitung technisch notwendig ist. Insbesondere hinsichtlich etwaiger Passungen bei Bohrungen, der maximal zulässigen Gratbildung, Materialstärkenabweichungen sowie der (Un-) Ebenheit der Bauteile sind hier die gültigen Toleranzen für den Laserschnitt bzw. Normangaben des Rohmaterials zu berücksichtigen. Liegt die Anforderung über der jeweiligen Norm- bzw. Toleranzvorgabe, sollte eine Nachbearbeitung eingeplant werden.
5. Nach dem Laserzuschnitt
Mit dem Entnehmen der Bauteile aus dem Restgitter nach dem Laserschneiden endet die Fertigung eines Blechteils häufig noch nicht. Je nach Konstruktion können weitere Bearbeitungsschritte wie Entgraten, Senken, Gewindeschneiden, Biegen, Schweißen oder Beschichten erforderlich sein. Wer diese Schritte bereits in der Konstruktion berücksichtigt, kann die Fertigungsplanung optimieren, Kosten senken und anwendungsgerechte Bauteile entwickeln.
5.1. Gratbildung nicht vergessen
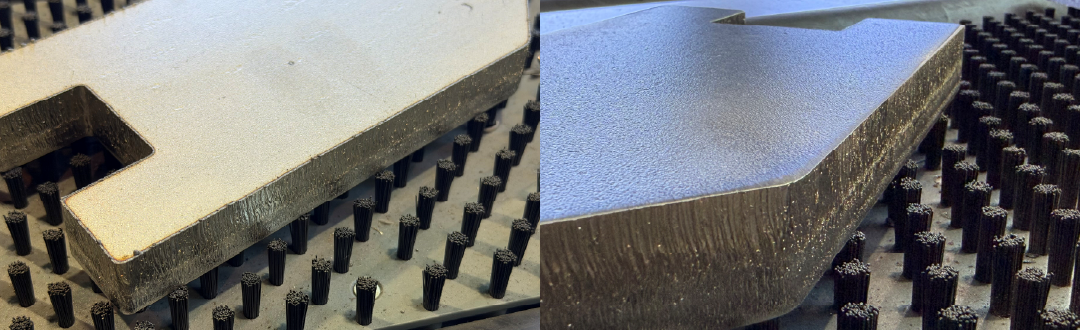
Beim Laserschneiden können abhängig von Werkstoff, Blechdicke und Prozessbedingungen geringe Grate an den Schnittkanten, insbesondere an der Schnittunterseite, entstehen. Ob eine mechanische Entfernung dieses Grates notwendig ist, hängt von der weiteren Bearbeitung oder von der späteren Verwendung des Bauteiles ab. Entgraten kann beispielsweise sinnvoll sein, wenn durch einen möglichen Grat am Bauteil im verbauten Zustand Verletzungsgefahr besteht, eine Beschichtung aufgebracht wird, Dichtungen an der Kante anliegen oder eine definierte Kantenqualitöt erforderlich ist. Der Grat kann hierbei durch manuelle Bearbeitung per Feile bzw. Winkelschleifer oder maschinell durch Bürsten, Gleitschleifen oder Trowalisieren entfernt werden. Wichtig ist: Entgraten ist ein zusätzlicher Fertigungsschritt. Wenn eine Kante keinen besonderen Anforderungen entsprechen muss, sollte eine unnötige Nachbearbeitung vermieden werden.
5.2. Senkungen, Gewinde & Passungen
Ein Laser erzeugt zunächst eine Öffnung – aber nicht automatisch eine fertige Funktionsfläche für jede Anwendung. Benötigt ein Bauteil beispielsweise eine Senkung, ein Gewinde oder eine definierte Passung, so ist eine nachfolgende mechanische Bearbeitung erforderlich. Für ein M6-Gewinde wird beispielsweise nicht einfach eine 6mm-Bohrung gelasert. Je nach Gewindeart wird zunächst eine passende Kernlochgeometrie per Laser geschnitten und anschließend das Gewinde mechanisch geschnitten oder geformt. Wichtig ist hierbei, dass eine Gewindebohrung in der CAD-Datei bzw. in den Zeichnungsunterlagen eindeutig als solche erkennbar ist. Ebenso verhält es sich mit Passungsbohrungen, welche zuerst kleiner gelasert und dann mittels mechanischer Bearbeitung auf den definierten Passungsdurchmesser aufgeweitet werden.
5.3. Microstege und Anfahrpunkte
Beim Laserschneiden muss der Laser an einer geeigneten Stelle in das Material eintreten und die Kontur beginnen. Dafür werden sogenannte Anfahrpunkte bzw. Einstiche verwendet. Ihre genaue Position und Ausführung wird in der Programmierung festgelegt, sie können direkt auf der Bauteilkontur liegen oder, wo möglich, mit Anfahrfahne ausserhalb dieser. An der Einstichstelle sind leichte Spritzer auf der Unterseite möglich, da das Prozessgas hier das Material noch nicht uneingeschränkt aus der Schnittfuge blasen kann. Bei kleinen oder kippgefährlichen Konturen können zusätzlich Micro- bzw. Nanostege eingesetzt werden. Dabei handelt es sich um kleine Restverbindungen, die das Bauteil während des Schneidens in seiner Position halten und verhindern, dass es sich vollständig aus der Blechtafel löst. Nach dem Schneiden kann das Teil dann manuell aus dem Restgitter entfernt werden, wodurch aber leichte Rückstände entstehen. Diese Rückstände können mechanisch entferent werden, was jedoch einem zusätzlichen Arbeitsschritt entspricht und bei der Preisgestaltung mitberücksichtigt werden muss.
6. Praxis-Checkliste: Ist mein Blechteil fertigungsgerecht?
CAD-Datei
☐ Sind alle Schneidkonturen geschlossen?
☐ Gibt es doppelte Linien?
☐ Sind Hilfsgeometrien entfernt?
☐ Stimmen Maßstab und Einheiten?
☐ Ist die Geometrie eindeutig?
Geometrie
☐ Sind Bohrungen ausreichend groß dimensioniert?
☐ Sind die Stege ausreichend breit?
☐ Sind die Radien groß genug gestaltet?
☐ Sind komplexe Konturen technisch notwendig?
Konstruktion
☐ Ist die Blechdicke passend gewählt?
☐ Sind die Toleranzen realistisch?
☐ Sind Schnittkantenanforderungen definiert?
☐ Wurden nachfolgende Bearbeitungsschritte berücksichtigt?
Wirtschaftlichkeit
☐ Gibt es unnötige Bohrungen oder Ausschnitte?
☐ Erfüllen alle Konturen einen Zweck?
☐ Ist sinnvolles Nesting möglich?
☐ Ist eine Nachbearbeitung nötig?
Fazit
Fertigungsgerechte Konstruktion bedeutet nicht unbedingt, möglichst viele Regeln einzuhalten. Es bedeutet vielmehr, die technischen Anforderungen eines Bauteils mit den Möglichkeiten – und den Einschränkungen – des Fertigungsverfahrens in Einklang zu bringen. Wer bereits in der Konstruktion die wichtigsten Faktoren berücksichtigt, schafft die Grundlage für zuverlässige und wirtschaftliche Fertigung.